激光焊接喷涂车间印刷废气概述
不锈钢电焊焊接过程中 中有的有机废液组成繁杂,核心分为合金金属防氧化物质、辐射危害其他的气体及小粒物。基于不锈钢电焊焊接新工艺各不相同(如电孤焊、其他的气体保护措施焊、皮秒激光焊等),废液组成和有机废气浓度性别差异偏态。
注意环境废水类形:
细颗粒物物
:铁、锰、铅等金屬氢氧化物物,孔径多在0.1-10μm内,可吸到性强。
有危害的其他气体
:涉及臭氧老化(O₃)、氮空气氧化物物质(NOx)、一空气氧化物碳(CO)及氟化氢(HF)等。
挥发掉性无机物(VOCs)
:要素焊接生产建筑材料释放出来苯系物、甲醛和苯等。
有机废气优点和缺点:
温度过高高湿
:电弧放电焊区焦炉煤气绝对湿度多达80℃以上的,绝对湿度达60%-90%。
间接性性产生
:与电弧焊接作业答案意思一起,用户量振幅大。
黏结废弃物
:多污染源物相融,治疗流程需携手设计的。
的废气治理 关键点与重要环节
系统关键问题:
颗粒状物与气态环保问题物一体化除掉
:传统的除尘器技艺对气态污染问题物失败,需搭档技艺。
锰、铅等巨资属办理
:比表面积小、渗透性高,需高效性活性炭过滤或生物粘附。
机械耐灼伤性
:HF等含酸性气就体会氧化各种类型合金材料管道网。
重要的改善注意点:
根源上把控好
:选择使用低烟气粉尘焊条,优化提升焊结性能参数。
集气体统规划
:选用侧吸罩+顶吸罩搭档,拾取工作效率需>90%。
流程选
:依据污染破坏物性适应"抑尘+气体吸附/促使"组合公式技術。
经典英文典型案例解读
实例一:某轮轨道路游戏装备氩弧焊厂区
废水慨况
:
大部分污染源物:Fe₂O₃科粒(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
功率:30,000m³/h,温湿度70℃。
处置方案怎么写
:
预清理
:风暴抑尘+工作区域下滑塔(降下来40℃)。
主要的工艺
:
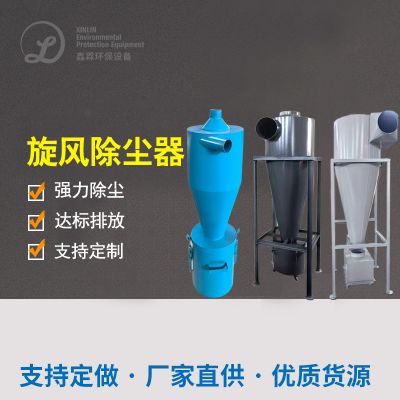
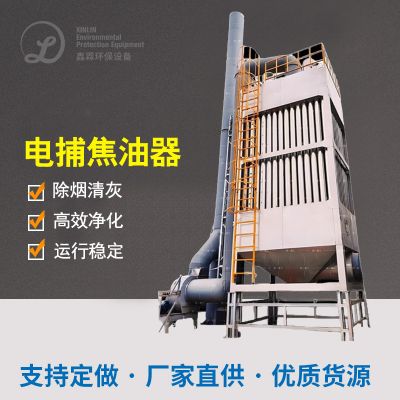
脉冲发生器布袋降尘(滤水准确度0.5μm,错误率99%)
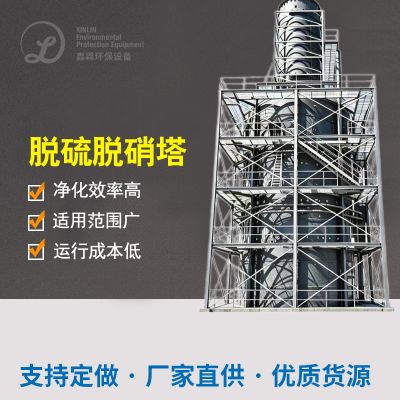
确定性催化氧化重现(SCR)脱硝(NOx的还原率>85%)
排放标准最终
:颗粒肥料物<5mg/m³,NOx<30mg/m³,达GB16297-1996规则。
创新发展点
:
选择防粘覆PTFE淋膜布袋除尘器,防止材料尘土板结疑问。
合理利用余热打火SCR不良流化床反应器,高能耗拉低20%。

 扫一扫添加微信